Производство остановилось в 08:47 — и никто не знал, почему
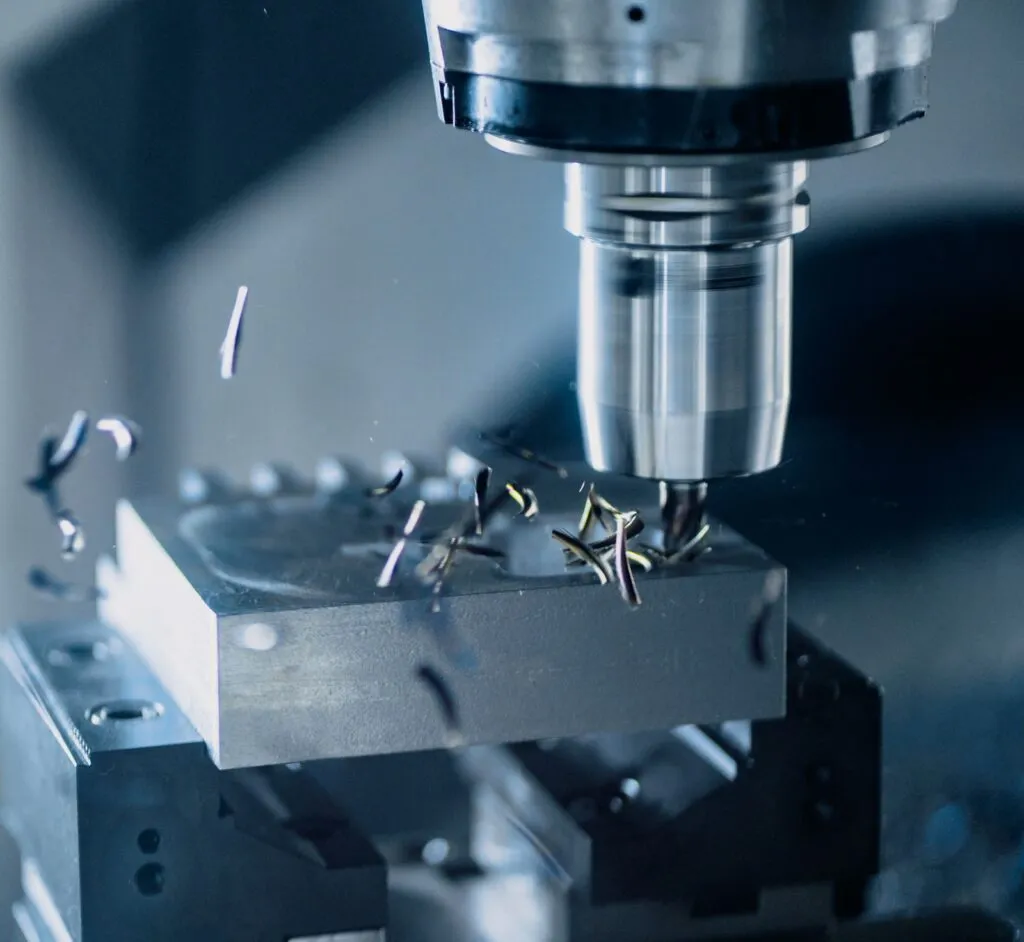
Именно так описал ситуацию технолог одного из металлообрабатывающих предприятий в Харькове: станок вошёл в цикл, выдал ошибку позиционирования и встал. Три часа диагностики, звонки поставщику, перебор возможных причин. В итоге — износ каретки линейной направляющей, которую не меняли с момента пуска линии. Деталь стоила меньше 800 ₴. Простой обошёлся в 11 раз дороже.
Эта история — не исключение. Она типична для производств, которые работают по принципу «пока не сломалось — не трогаем». И именно она объясняет, почему грамотная работа с комплектующими для ЧПУ-станков — это не техническая рутина, а управленческое решение.
Где прячется настоящая себестоимость обработки
Большинство технологов считают стоимость детали как цену её приобретения. Но реальная экономика выглядит иначе. Если разложить полную себестоимость производственного часа на ЧПУ-станке, окажется, что расходы на плановое обслуживание и замену компонентов составляют в среднем 12–18% от общих операционных затрат — при условии, что обслуживание проводится своевременно. При аварийных остановках эта цифра вырастает до 35–50%.
Разница — в подходе. Предприятия, которые ведут журналы ресурса ключевых узлов и закупают компоненты заблаговременно, тратят значительно меньше. Не потому что детали у них дешевле, а потому что они не платят за срочность и не теряют на простоях.
Три узла, которые определяют точность станка в долгосрочной перспективе
Практика показывает, что большинство проблем с точностью обработки сводится к деградации трёх элементов: ходовой пары (винт + гайка), линейных направляющих и шпиндельного узла. Причём деградация происходит постепенно — станок не «ломается» в один момент, он медленно теряет точность, выдавая всё больший процент брака.
Именно поэтому при плановом обслуживании стоит уделять особое внимание ходовой паре. Трапецеидальный винт купить с правильными геометрическими параметрами — значит заложить основу точности на следующие 2–4 года работы станка. Выбор здесь критичен: шаг резьбы, класс точности, материал — всё это влияет на конечный результат обработки.
Почему «универсальные» комплектующие — ловушка для бюджета
На рынке существует соблазн: купить более дешёвый аналог без чёткой привязки к параметрам оригинала. Особенно это касается направляющих, муфт и опорных подшипников. Практика показывает: в 60–70% случаев такая экономия оборачивается повторной заменой через 3–6 месяцев.
Конкретный пример: на фрезерном центре с рабочим полем 1300×800 мм была установлена линейная направляющая с допуском H класса вместо G. Визуально — идентичны. По факту — люфт появился уже через 4 месяца интенсивной работы. Переделка обошлась дороже первоначальной разницы в цене в 2,3 раза.
Чтобы избежать подобных ситуаций, важно подбирать компоненты по документации станка, а не «на глаз». Направляющие линейные на платформе refit.com.ua/ru представлены с детальной технической документацией, что позволяет сравнить параметры до покупки и исключить ошибку подбора.
Как выстроить систему закупок, которая работает без авралов
Первый уровень: классификация компонентов по критичности
Не все детали одинаково важны с точки зрения логистики. Разделите компоненты на три группы:
- Критичные (А-группа) — без них станок не работает: ходовые винты, направляющие, серводвигатели. Всегда должны быть в наличии или с гарантированным сроком поставки до 3 дней.
- Важные (Б-группа) — влияют на качество, но допускают краткосрочную работу: муфты, опорные подшипники, датчики. Запас — 1–2 единицы.
- Плановые (В-группа) — расходники: смазки, уплотнения, фильтры. Закупаются партиями по регламенту.
Второй уровень: ведение ресурсного журнала
Для каждого станка заводится карточка с указанием даты установки ключевых узлов, производителя, технических параметров и расчётного ресурса. Это позволяет планировать замену за 4–6 недель до предполагаемого износа, а не в момент отказа.
В 2026 году всё больше украинских предприятий переходят на цифровые журналы обслуживания — даже простая таблица в Google Sheets с напоминаниями уже даёт ощутимый эффект: количество аварийных остановок снижается на 40–60% в течение первого года внедрения.
Итог: комплектующие как инвестиция, а не статья расходов
Когда производство рассматривает запчасти для ЧПУ-станков как неизбежные затраты, оно всегда будет реагировать постфактум. Когда те же компоненты рассматриваются как инвестиция в стабильность — появляется система. А система — это предсказуемость, которая в производстве стоит дороже любой отдельно взятой детали.
Платформа refit.com.ua/ru построена именно под этот подход: здесь можно не только купить нужный компонент, но и получить техническую поддержку при подборе, что особенно важно при работе со станками нестандартных конфигураций или устаревшим оборудованием без актуальной документации.